


Turbina pichoqlarini ishlab chiqarishning aniqligini oshirish bo'yicha keng qamrovli strategiya
Gaz-dinamik energiya konvertatsiyasining asosiy komponenti sifatida turbinali pichoqlarning o'lchov aniqligi nafaqat gaz turbinasi muammosiz o'rnatilishi mumkinligi bilan bog'liq, balki uning xavfsiz ishlashini ta'minlashning kalitidir. Turbinli pichoq qismlari notekis qalinligi bo'lgan murakkab fazoviy yuzalar bo'lib, noaniq sarmoyaviy aniq quyish jarayoni murakkab bo'lib, unda har bir bosqich yakuniy pichoqning o'lchov aniqligiga ta'sir qiladi va uning geometrik xususiyatlarini hisobga olish qiyin. pichoqni egish va buralish deformatsiyasi va pichoq egriligi faqat qolib sirtini kamaytirish usuliga tayangan holda. Mum qolipidan pichoqni quyish jarayonigacha bo'lgan jarayonda nafaqat hajmning qisqarishi, balki geometrik xarakteristikalar ham ma'lum darajada o'zgaradi, bu esa quyma hajmining mos kelmasligiga olib keladi. Shuning uchun, haqiqiy ishlab chiqarish jarayonida turbinali pichoqni ishlab chiqarishning har bir bo'g'ini aniq o'lchanishi va nazorat qilinishi kerak. 1970yillardayoq Buyuk Britaniya va Qo'shma Shtatlar yadroni boshqarish texnologiyasida ajoyib natijalarga erishgan va ular quyish uchun ishlatilgan. So'nggi yillarda xorijiy mamlakatlarda gaz turbinali dvigatel pichog'ini optik skanerlar va sanoat tomogrofiyasi (KT) kompyuterlashtirilgan o'lchash pichoqni o'lchash aniqligini 50 dan 80 mikrongacha nazorat qilishni talab qiladi va ruxsat etilgan bardoshlik ± ± 0,5 mm ichida nazorat qilinadi. Bundan tashqari, SAPR modelida ro'yxatdan o'tish orqali pichoqning har bir qismining buzilishi va deformatsiyasi to'g'ridan-to'g'ri aks ettirilishi mumkin [51-52].
Pichoqlarning muhim roli va ishlab chiqarish texnologiyasining qiyinligi tufayli turbinali pichoq shaklini boshqarish xorijiy mamlakatlarda yuqori asosiy texnologiya sifatida qabul qilinadi va uning tadqiqot natijalari kamdan-kam oshkor qilinadi. Xitoyda gaz turbinali dvigatel pichog'ini sinovdan o'tkazish texnologiyasi hali ham rivojlanish jarayonida. Sinov texnologiyasi standartlari nuqtai nazaridan, mahalliy aviatsiya sanoati standartlari faqat HB5647-98 va HB20126-201 hisoblanadi. Shu sababli, ba'zi mahalliy ishlab chiqaruvchilar va tadqiqot institutlari ilovalarni boshqarish uchun qulay bo'lgan ichki qabul qilish uchun o'zlarining sinovlari va qabul qilish texnik talablarini ilgari surdilar. Ushbu jarayonda ular xorijiy o'lchov texnologiyasi vositalari bilan birlashtiriladi va o'lchov moslamasi o'lchangan ob'ekt bilan aloqada bo'ladimi-yo'qmi, gaz turbinali dvigatel pichog'ini o'lchash usuli kontaktli va kontaktsiz bo'linadi. Kontaktni o'lchash usullari asosan quyidagilarni o'z ichiga oladi: standart shablonni o'lchash usuli, indüktans o'lchash usuli va uchta koordinatani o'lchash usuli. Kontaktsiz o'lchash usullari asosan quyidagilarni o'z ichiga oladi: lazerli skanerlash o'lchovi, ultratovushli aniqlash, mashinani ko'rishni o'lchash va sanoat KT o'lchovi [53]. Bundan tashqari, hozirgi vaqtda ba'zi tadqiqotchilar raqamli simulyatsiyaga asoslangan pichoq hajmini nazorat qilish bo'yicha tadqiqotlar olib bordilar va katta ma'lumotlar va raqamli simulyatsiyaga asoslangan xatolarni to'plash va uzatish kelajakdagi rivojlanish uchun muhim usul bo'ldi.
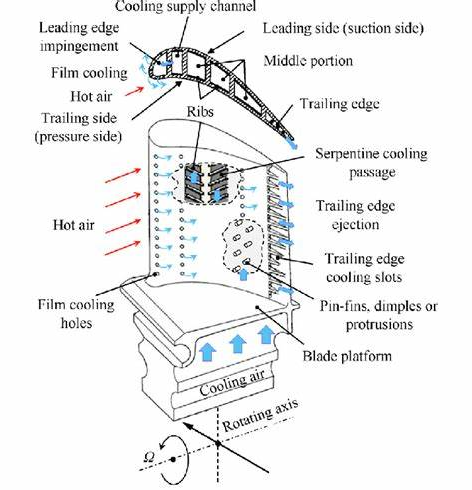
Gaz turbinali silindrsimon / bitta kristalli turbinali pichoqlarning strukturaviy xususiyatlari va quyish jarayonining xususiyatlariga asoslanib, nozik quyish jarayonining o'lchov aniqligini nazorat qilish pichoq o'lchamining malakali tezligini oshirishning kalitidir. Shunga asoslanib, ushbu tadqiqot guruhi gaz turbinali dvigatel pichoqlarining butun jarayonini tayyorlash jarayoni uchun nuqsonlarni aniqlash va o'lchamni o'lchash uchun uch o'lchovli koordinata va ultratovushli aniqlash usullari bilan birgalikda 3D lazerli skanerlash o'lchash usuli va sanoat KT o'lchash usulini qo'llaydi. (mum qolip blankasi, yadro blankasi, keramik yadro, mum press yadrosi, mumli qolip qobig'i, mumsiz qolip qobig'i, quyma). Turbina pardasini tayyorlashning butun jarayonining o'lchov aniqligi va xatolarni boshqarish modeli o'rnatildi.
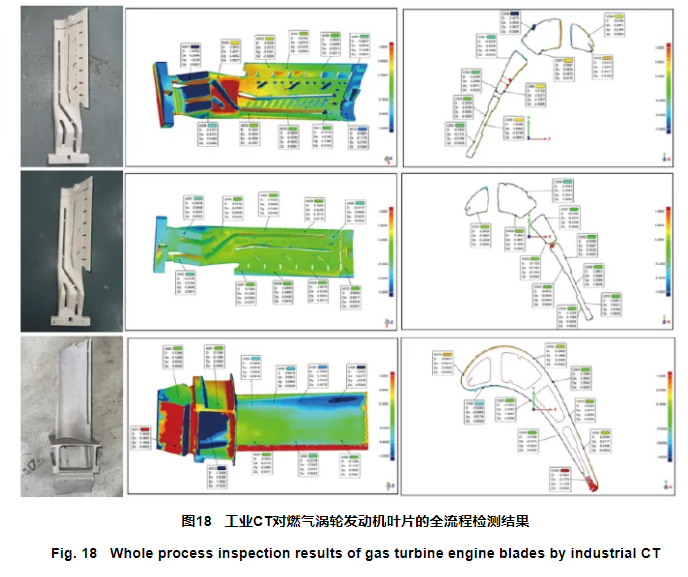
ANJIR. 18-rasmda biz tomonidan ishlab chiqilgan ma'lum turdagi gaz turbinasining katta o'lchamli turbinali qanotlarini bo'sh, yadro va quyish kabi asosiy jihatlarning pichoq hajmini o'lchash natijalari tahlili ko'rsatilgan. Quyma uchun GB/T 6414−−2017 da DCPG5 ga qarang, ruxsat etilgan bardoshlik ± ± 0.5 mm va o'lchov aniqligi 120 mkm da nazorat qilinishi kerak; Keramika yadrosining ruxsat etilgan bardoshliligi ± ± 0,3 mm va o'lchov aniqligi 80 mkda nazorat qilinishi kerak.
m. Pichoqni ishlab chiqish jarayonida butun jarayonda tayyorlangan barcha pichoqlar uchun o'lchov aniqligi nazorati amalga oshiriladi va gaz turbinali dvigatelning pichoqni tayyorlash jarayonida bo'sh, yadro va quyish bosqichlarida o'lchov aniqligi va xatolar tahlil qilinadi. teskari tekshirish dasturi Geomajic-Control yoki GOM. Pichoqni tayyorlashning butun jarayonining o'lchovli og'ish va deformatsiya qonuni oldindan aniqlangan. Natijalar shuni ko'rsatadiki, 3D lazerli skanerlash, sanoat kompyuter tomografiyasi va ultratovush tekshiruvi kabi zarar etkazmaydigan o'lchash usullari ma'lum turdagi gaz turbinali dvigatel pichog'ining o'lchov aniqligi talablariga javob berishi mumkin. Uch o'lchovli lazerli skanerlash o'lchov usuli pichoq, sham qolipi va gaz turbinali dvigatelning keramik yadrosi kabi asosiy oraliq komponentlarning konturini olishi va pichoqning buralish deformatsiyasini aniq baholashi mumkin. Sanoat KT nafaqat keramika yadrosi, mumi mog'or va qolib qobig'ining ichki nuqsonlarini aniqlay olmaydi, balki konturni, ichki bo'shliq tuzilishini, devor qalinligini va boshqa asosiy qismlarni yuqori aniqlik bilan o'lchashi mumkin. Ultrasonik tekshiruv mumi mog'or va pichoqning devor qalinligi strukturasini aniq o'lchashi mumkin. Ushbu ilg'or o'lchash usullari katta o'lchamli turbinali pichoqlarning butun jarayonini o'lchamini o'lchash va aniq nazorat qilishni ta'minlaydi, ayniqsa sanoat CT aniqlash texnologiyasiga asoslangan qolib qobig'ining o'lchamini o'lchash, qolib qobig'ining ichki bo'shlig'i tuzilishini chiqarib olish va solishtirish mumkin. uni model bilan, shu bilan an'anaviy o'lchash usullari bilan erishish mumkin bo'lmagan qolib qobig'ining o'lchamini aniq o'lchashni amalga oshiradi.
Hozirgi vaqtda asta-sekin etuk bo'lgan va gaz turbinali dvigatel pichoqlarining muhandislik qo'llanilishiga kiritilgan sinov usullari pichoqlarning rivojlanish davrini sezilarli darajada qisqartiradi, pichoq hajmining malakali tezligini yaxshilaydi va pichoqlar narxini pasaytiradi. Biroq, gaz turbinali dvigatel pichoqlari bilan bog'liq holda, hali ham quyidagi kamchiliklar mavjud: to'liq bo'lmagan texnik xususiyatlar va pichoqni sinovdan o'tkazish uchun standart tizim, samarali texnik tekshirish vositalarining yo'qligi, o'lchamlarning o'zgarishi bilan bog'liq ma'lumotlarning etarli darajada to'planmaganligi va pichoqni tayyorlash paytida xatolar to'planishi va o'z-o'zidan yo'qligi. - pichoq hajmini o'lchash va tahlil qilish dasturi ishlab chiqilgan. Pichoqni ishlab chiqarish sohasida kompyuter texnologiyasini keng qo'llash bilan mashinani o'rganish va raqamli simulyatsiyaga asoslangan aqlli ishlab chiqarish texnologiyasi pichoqning butun jarayonini xatolarni nazorat qilishda muhim rol o'ynaydi, shuning uchun o'lchamni nazorat qilish aniqligini oshirish. pichoqning.


